模具毛坯数字孪生 + 智能加工策略
方案详情
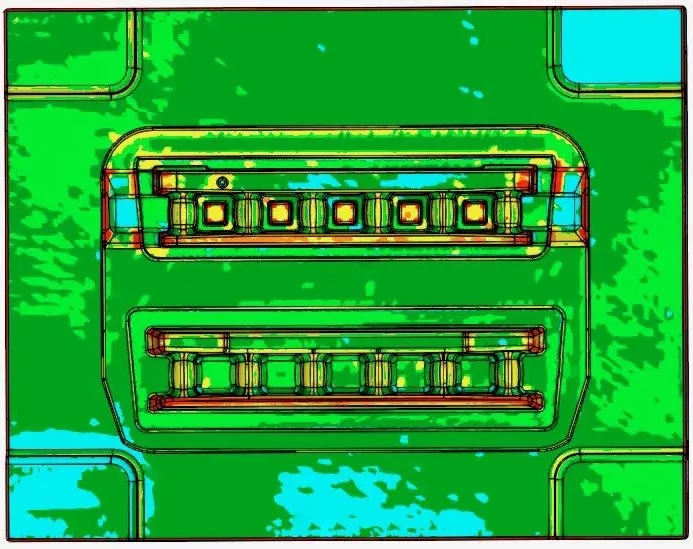
刚到的锻件/铸件毛坯形状不规则,怕直接上机加工撞刀或余量不够报废,用3D扫描对比理论模型,生成全表面余量分布色谱图,指导CAM编程避让,比靠经验提升30%的效率,风险也降低80%
案例:
某大型压铸模具厂,新到一副H13钢大型模架毛坯(重达4吨),准备立即上机开粗。编程主管凭经验感觉左上角可能有点歪,但不确定。
- 危机:若直接按理论模型编程,一旦左上角余量不足,刀具高速切削时极易撞刀,可能导致主轴损坏(维修费数万)甚至毛坯报废(材料费十几万),且交期延误一周。
- 我们的行动:紧急响应:接到电话后,1小时携带便携式蓝光扫描仪到达现场。快速扫描:20分钟完成整个模架毛坯扫描,无需吊装翻转。精准诊断:3D余量色谱图惊人地发现,左上角区域因锻造变形,实际余量仅为1.2mm(程序预设安全余量3mm),而右下角余量高达15mm。优化建议:立即出具报告,建议:“暂停原程序,修改CAM路径,左上角区域先进行局部补焊或分层浅切,右下角区域可加大切深”。
- 结果:编程主管根据报告调整程序,成功避免了一次潜在的撞刀事故,并通过优化右下区域加工参数,节省了4小时机时。厂长后怕地说:“要是没做这个检测,今晚夜班肯定出事,这十几万的材料费和主轴维修费就打水漂了!”


服务保障
方案成熟
行业验证可复制落地
本地实施
运营中心负责本地交付
快速响应
本地团队跟进落地
持续优化
上线后持续陪跑
实施流程
1
诊断评估
现场摸底
2
方案定制
适配本地场景
3
落地实施
部署与培训
4
验收运维
效果跟踪
用户评价
暂无评价
资质证明
营业执照
已通过工商核验
方案商认证
平台认证方案能力
质量体系认证
ISO9001 / 交付规范
行业经验
制造业场景验证
立即咨询
登录后可联系运营中心,获取电话、微信与邮箱,协助对接本方案。